pedir uma cotação
Language : português

português

  • O que é um braço robótico fundido?
    2024-04-03

    O que é um braço robótico fundido?

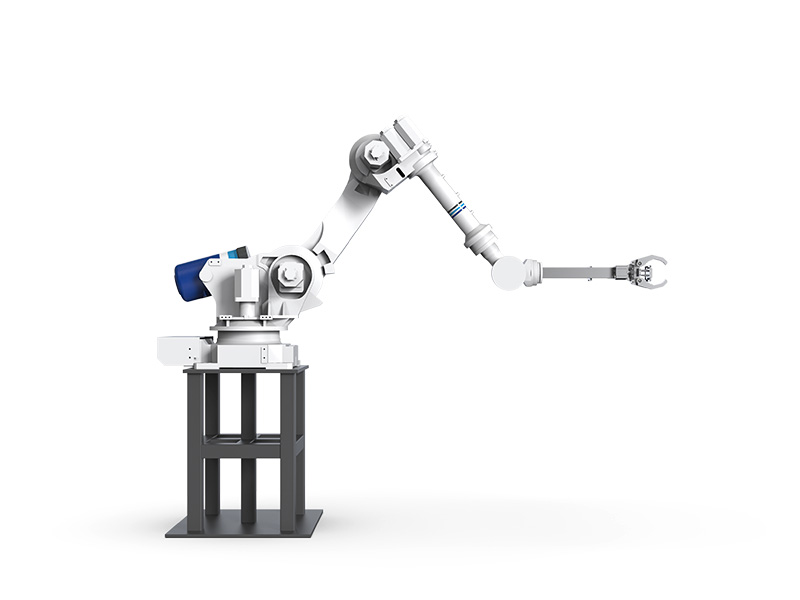
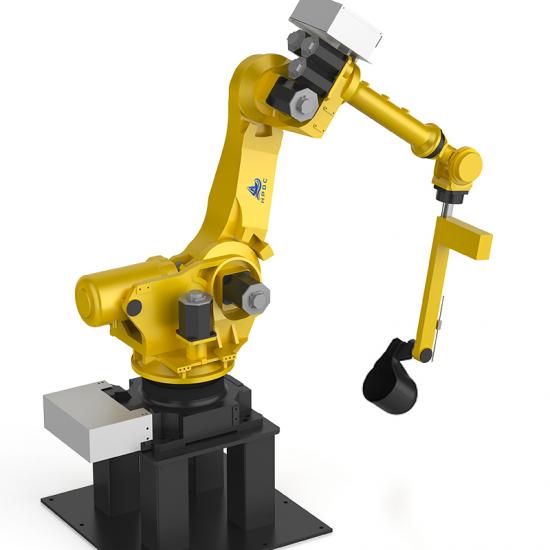
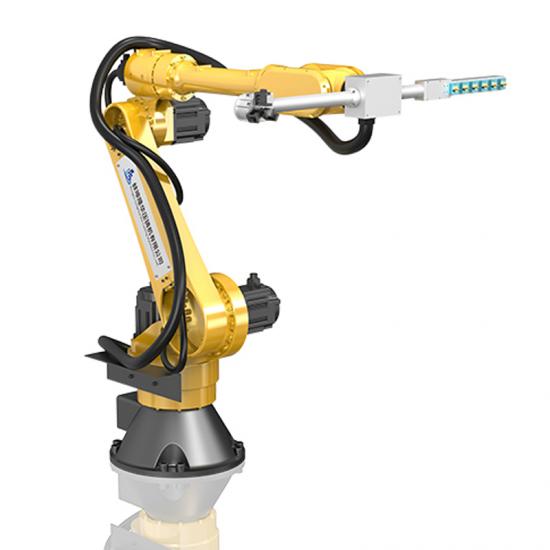
    Um braço robótico de fundição sob pressão é um dispositivo automatizado usado em uma linha de produção de fundição sob pressão. Geralmente é um braço robótico programável de múltiplos eixos usado para realizar diversas tarefas relacionadas ao processo de fundição sob pressão. Essas tarefas podem incluir trocas de moldes, remoção de peças, controle de vazamento, limpeza de escória, inspeção de qualidade, etc. Os braços robóticos fundidos normalmente consistem em uma série de braços articulados, cada um dos quais pode ser controlado por um motor elétrico ou acionamento hidráulico. Isso permite que o braço robótico se mova e gire no espaço tridimensional para realizar várias operações complexas. As principais características e funções do braço robótico de fundição incluem: Flexibilidade: O braço robótico fundido possui graus de liberdade de vários eixos e pode se mover e operar com flexibilidade no espaço tridimensional para se adaptar a diferentes ambientes de trabalho e requisitos de tarefas. Precisão: Devido ao uso de sistemas de controle avançados e tecnologia de sensores, o braço robótico fundido possui alta precisão de posicionamento e estabilidade de movimento, permitindo operação e controle precisos. Automação: Os braços robóticos fundidos podem ser programados para automatizar as operações, reduzindo assim a intervenção manual e os erros humanos e melhorando a eficiência e a consistência da produção. Segurança: Fatores de segurança são considerados no projeto e operação, e dispositivos anticolisão e sistemas de controle de segurança são adotados para garantir a segurança dos operadores e equipamentos. Versatilidade: O braço robótico de fundição pode ser configurado e ajustado de forma flexível de acordo com diferentes necessidades de produção e requisitos de tarefas para alcançar uma variedade de funções e aplicações. Ao introduzir braços robóticos de fundição sob pressão, a linha de produção de fundição sob pressão pode atingir um nível mais alto de automação e eficiência de produção, reduzir os custos de mão de obra e os ciclos de produção e melhorar a qualidade e a competitividade do produto.
    consulte Mais informação
  • Como controlar custos razoavelmente na fundição sob pressão?
    2024-03-29

    Como controlar custos razoavelmente na fundição sob pressão?

    Noindústria de fundição sob pressãoUm controle de custos razoável é crucial para a operação e competitividade da empresa. Aqui estão alguns métodos e estratégias que podem ajudar.empresas de fundição sob pressãoControlar custos de forma eficaz: 1. Controle de custos de materiais: Selecionar materiais de liga adequados e fazer combinações razoáveis de acordo com os requisitos de projeto e desempenho do produto para reduzir os custos de matéria-prima. Estabelecer relações de cooperação estáveis e de longo prazo com os fornecedores e buscar preços e condições de pagamento mais favoráveis. Avaliar e monitorar regularmente as flutuações dos preços de mercado das matérias-primas e ajustar as estratégias de aquisição de forma flexível. 2. Otimização do processo de produção: Ao otimizarprocesso de fundição sob pressãoOs parâmetros, a eficiência da produção e a utilização da capacidade são aprimorados, e os custos de produção são reduzidos. Reforçar a manutenção e a gestão dos equipamentos para garantir o seu funcionamento estável e reduzir o tempo de inatividade. Use recursos avançadostecnologia de automaçãoeinteligenteSistemas de gestão para melhorar a automação da produção e reduzir os custos de mão de obra. 3. Controle de custos de projeto e fabricação de moldes: Projetar e fabricar moldes de alta qualidade e durabilidade para reduzir a frequência de substituição de moldes e os custos de manutenção. Use recursos avançadosfabricação de moldesTecnologias e materiais para melhorar a precisão e a vida útil do processamento de moldes e reduzir os custos de fabricação. 4. Gestão da qualidade e melhoria da eficiência da produção: Estabelecer um sistema sólido de gestão da qualidade, reforçar o controle de qualidade das matérias-primas e dos processos de produção e reduzir a taxa de defeitos e os custos de retrabalho. Realizar a otimização e o aprimoramento do processo de produção para aumentar a taxa de aprovação na primeira tentativa e reduzir o desperdício e as perdas por refugo. 5. Treinamento de conscientização de custos e colaboração em equipe: Cultivar a consciência de custos em todos os funcionários, incentivá-los a adotar práticas de produção econômicas e propor sugestões e planos para redução de custos. Fortalecer o trabalho em equipe e a comunicação, promover a coordenação entre os diversos departamentos e reduzir conjuntamente os custos corporativos. 6. Controle de custos de energia e proteção ambiental: Utilizar equipamentos e processos de produção que economizem energia e sejam ecologicamente corretos para reduzir o consumo de energia e as emissões poluentes, bem como os custos com energia e proteção ambiental. Fortalecer a reciclagem de resíduos e a utilização de recursos, reduzir os custos de tratamento de resíduos e alcançar a economia circular e o desenvolvimento sustentável. A adoção abrangente das medidas acima pode ajudar as empresas de fundição sob pressão a controlar os custos de forma eficaz e a melhorar a eficiência operacional e a co...
    consulte Mais informação
  • Problemas e soluções comuns para moldes de fundição sob pressão
    2024-03-22

    Problemas e soluções comuns para moldes de fundição sob pressão

    Os moldes de fundição sob pressão podem encontrar alguns problemas comuns durante o uso. A seguir estão alguns problemas comuns e possíveis soluções: Desgaste do molde: Descrição do problema: O uso prolongado ou inadequado pode causar desgaste da superfície do molde, afetando a qualidade da peça e a vida útil do molde. solução: Inspecione e mantenha regularmente os moldes e repare e substitua imediatamente as peças muito desgastadas. Escolha materiais de molde resistentes ao desgaste e à corrosão para melhorar a durabilidade do molde. Otimize o projeto do molde, reduza o atrito e o desgaste e aumente a vida útil do molde. Rachaduras no molde: Descrição do problema: O uso prolongado ou a fadiga do metal podem causar rachaduras no molde, afetando a qualidade da peça e a vida útil do molde. solução: Controle a temperatura e a pressão apropriadas do metal para evitar que o metal esfrie muito rapidamente ou seja submetido a estresse excessivo. Fortalecer o pré-tratamento e tratamento térmico da superfície e do interior do molde para melhorar a resistência e durabilidade do molde. Otimize o projeto da estrutura do molde para reduzir a concentração de tensão e rachaduras por fadiga. Molde preso: Descrição do problema: Durante o uso, o molde pode ficar preso devido ao acúmulo de poeira, má lubrificação ou peças danificadas, afetando a eficiência da produção. solução: Limpe e mantenha o molde regularmente para mantê-lo limpo e lubrificado. Use lubrificantes de molde de alta qualidade para reduzir o atrito e a aderência entre as peças. Substitua as peças danificadas a tempo de garantir o funcionamento normal do molde. O molde produz furos de ar: Descrição do problema: Pode ser gerada porosidade durante o processo de fundição do molde, afetando a qualidade da superfície e o desempenho de vedação da peça. solução: Otimize o projeto do sistema de comporta para reduzir o aprisionamento de gás e a geração de bolhas. Controle a temperatura e a pressão do metal para evitar resfriamento irregular do metal e inclusões de gás. Use eliminadores de gases apropriados ou melhore a desgaseificação do metal para reduzir a formação de poros. Incompatibilidade da estrutura do molde: Descrição do problema: Pode haver incompatibilidades estruturais entre as peças do molde, afetando a precisão e a qualidade das peças. solução: Fortaleça a montagem e a depuração do molde para garantir a precisão correspondente e a precisão dimensional das peças. Otimize o projeto do molde, reduza lacunas e erros entre as peças e melhore a correspondência do molde . Acima estão alguns problemas comuns de moldes de fundição sob pressão e suas possíveis soluções. Situações específicas precisam ser analisadas e processadas de forma abrangente com base na situação real.
    consulte Mais informação
  • Problemas comuns e soluções para fundição sob pressão de liga de alumínio
    2024-03-15

    Problemas comuns e soluções para fundição sob pressão de liga de alumínio

    fundição sob pressão de liga de alumínioPodem surgir diversos problemas comuns durante o processo de produção. Aqui estão alguns problemas comuns e suas soluções: Estômatos (bolhas): Descrição do problema: A porosidade aparece na superfície ou no interior dofundição de liga de alumínio, afetando a aparência e o desempenho. solução: Evite o aprisionamento e acúmulo de gás otimizando o projeto do molde e os parâmetros do processo. Utilize um sistema de vazamento adequado para aumentar a velocidade de enchimento do metal e reduzir as inclusões de gás. Adicione uma quantidade adequada de eliminador de gases ou melhore o tratamento de desgaseificação do metal. Rachaduras térmicas: Descrição do problema: Durante o processo de resfriamento, surgem fissuras em peças fundidas de liga de alumínio, afetando suas propriedades mecânicas. solução: Controle a temperatura de fundição e a taxa de resfriamento para evitar tensões térmicas causadas por resfriamento rápido. Utilize moldes pré-aquecidos ou materiais metálicos pré-aquecidos para reduzir o estresse térmico. Otimizar a composição metálica e a proporção da liga para reduzir a tendência do metal a rachar. Rachaduras a frio (rachaduras a frio): Descrição do problema: Rachaduras aparecem em peças fundidas de liga de alumínio após o resfriamento, geralmente em partes de paredes finas ou cantos. solução: Projete ângulos de relaxamento e chanfros de borda adequados para reduzir a concentração de tensão. Utilize tratamentos adequados de recozimento ou envelhecimento para reduzir o estresse nos tecidos. Otimizar o projeto do molde para reduzir a tensão causada pela contração irregular do molde. Desvio de tamanho: Descrição do problema: As dimensões das peças fundidas de liga de alumínio não correspondem aos requisitos do projeto. solução: Controle a temperatura de vazamento do metal e a taxa de resfriamento para reduzir a contração do metal. Utilize materiais de molde e sistemas de refrigeração adequados para reduzir o impacto da deformação do molde nas dimensões. Inspecione e faça a manutenção dos moldes regularmente para garantir sua precisão e estabilidade. Defeitos superficiais: Descrição do problema: Defeitos como oxidação, poros ou inclusões aparecem na superfície de peças fundidas de liga de alumínio. solução: Otimizar o tratamento da superfície do molde e a aplicação de revestimento por aspersão para melhorar o acabamento superficial e a resistência à oxidação. Controle a velocidade e a temperatura de vazamento para reduzir a oxidação do metal e as inclusões gasosas. Reforçar o sistema de ventilação e resfriamento do molde para reduzir o gradiente de temperatura na superfície do molde e evitar a formação de defeitos superficiais. Os problemas acima são alguns dos problemas comuns na fundição sob pressão de ligas de alumínio e suas soluções. Na produção real, são necessárias análises e processos abrangentes com base em circunstâncias específicas....
    consulte Mais informação
  • A máquina de fundição sob pressão pode fundir aço inoxidável?
    2024-03-07

    A máquina de fundição sob pressão pode fundir aço inoxidável?

    Normalmente, as máquinas de fundição sob pressão não são adequadas para fundição direta de aço inoxidável. Isso ocorre porque o aço inoxidável geralmente apresenta maior ponto de fusão e viscosidade líquida, bem como maior retração de solidificação. Estas características tornam o processo de fundição de aço inoxidável relativamente difícil. Embora o aço inoxidável geralmente tenha um ponto de fusão mais alto, existem equipamentos e processos especializados de fundição de alta pressão que podem ser usados ​​para fundir peças de aço inoxidável. Esses equipamentos e processos geralmente são capazes de fornecer pressão e temperatura suficientes para derreter o aço inoxidável e injetá-lo no molde. No entanto, esses equipamentos e processos são caros e exigem controle rigoroso do processo e manutenção dos equipamentos. Portanto, em geral, as máquinas de fundição sob pressão são mais adequadas para fundir metais de baixo ponto de fusão, como ligas de alumínio , ligas de magnésio , ligas de zinco , etc. Para metais de alto ponto de fusão, como aço inoxidável, outros métodos de processamento são geralmente usados, como fundição em areia, fundição de precisão, etc.
    consulte Mais informação
  • Quais são as classificações dos moldes de fundição sob pressão?
    2023-02-23

    Quais são as classificações dos moldes de fundição sob pressão?

    Os moldes de fundição sob pressão podem ser divididos em várias categorias de acordo com sua estrutura e utilização. A seguir estão as classificações comuns de moldes de fundição sob pressão : Classificação por estrutura: Matriz de câmara fria: adequada para fundir metais de alto ponto de fusão, como ligas de alumínio , ligas de cobre , etc. Em uma máquina de fundição sob pressão de câmara fria, o metal fundido é alimentado através de um bico na cavidade do molde a ser fundido. Matriz de câmara quente: adequada para fundir metais de baixo ponto de fusão, como liga de zinco , liga de magnésio , etc. Em uma máquina de fundição sob pressão de câmara quente, o molde é parcialmente imerso em metal fundido, que é empurrado para dentro da cavidade do molde por um êmbolo. Classificado por uso: Matriz de estampagem (Trim Die): Uma matriz usada para cortar a forma de uma peça fundida até o tamanho final. Matriz Hidráulica: Um molde usado para aplicar pressão hidráulica durante o processo de fundição sob pressão para formar peças fundidas sob pressão . Matriz de injeção: Um molde usado para injetar metal fundido durante o processo de fundição sob pressão. Classificado por forma e função: Matriz de Cavidade Única: Um molde que só pode produzir uma peça por vez. Matriz de múltiplas cavidades: Um molde que pode produzir múltiplas peças idênticas ou diferentes ao mesmo tempo. Matriz Runner: Um molde usado para controlar o caminho e a velocidade do líquido metálico que flui para dentro do molde. Core Pull Die: Um molde usado para extrair peças com estruturas internas complexas durante o processo de fundição sob pressão . Essas classificações são apenas classificações comuns. Em aplicações reais, os moldes de fundição sob pressão podem ser personalizados e combinados de acordo com diferentes requisitos de produção.
    consulte Mais informação
  • O que estampagem e fundição significam mecanicamente?
    2024-02-16

    O que estampagem e fundição significam mecanicamente?

    Estampagem: A estampagem é um processo no qual uma folha de metal é colocada em um molde e depois deformada no formato desejado por meio de impacto ou pressão. No processo de estampagem, geralmente são utilizadas uma máquina de estampagem e uma matriz, e a matriz pressiona a chapa de metal no formato desejado, como plana, curva, convexa ou côncava, etc. , como peças de carroceria de automóveis, carcaças de eletrodomésticos, etc. Fundição : Fundição é um processo no qual o metal fundido é derramado em um molde e solidificado para obter a forma desejada. No processo de fundição, geralmente é usado um molde de metal ou areia e o metal fundido é injetado no molde. Após o metal esfriar e solidificar, o molde é aberto para obtenção da peça fundida. A fundição é adequada para a produção de peças grandes e de formato complexo, como blocos de motor, peças mecânicas , etc. Em geral, a estampagem é adequada para a produção de peças de chapa fina e produção de alto volume, enquanto a fundição é adequada para a produção de peças grandes e de formato complexo e produção de peça única.
    consulte Mais informação
  • Problemas comuns com fundição sob pressão: junta fria
    2024-02-18

    Problemas comuns com fundição sob pressão: junta fria

    Fechamento a frioemfundição sob pressãoRefere-se a defeitos causados pela solidificação do metal líquido em certas partes ou áreas devido à taxa de resfriamento excessiva nessas áreas durante o processo de enchimento do molde. Isso afeta a vedação, a resistência e a aparência da peça. A seguir, apresentamos algumas causas comuns de problemas de juntas frias em peças fundidas e suas respectivas soluções:   1.Projeto de moldeproblemas: Causa do problema: O projeto da estrutura do molde é inadequado, resultando em uma velocidade de resfriamento desigual do metal líquido durante o processo de enchimento. Solução: Otimizar o projeto do molde, adicionar um sistema de refrigeração, ajustar a estrutura do molde para melhorar a fluidez do metal líquido no molde, garantir o preenchimento uniforme do metal líquido e evitar velocidade de resfriamento excessiva.   2. Controle inadequado da temperatura do metal líquido: Causa do problema: A temperatura do metal líquido está muito alta ou muito baixa, o que pode levar a uma velocidade de resfriamento desigual e à formação de uma camada isolante fria. Solução: Controlar rigorosamente a temperatura de vazamento do metal líquido para garantir que o vazamento ocorra dentro de uma faixa de temperatura adequada, evitando gradientes térmicos excessivos.   3. Questões de projeto do sistema de controle de acesso: Causa do problema: O projeto do sistema de vazamento é inadequado. Se o bocal de vazamento for projetado incorretamente ou estiver posicionado de forma inadequada, pode ocorrer a formação de uma barreira fria no metal líquido durante o processo de enchimento. Solução: Otimizar o projeto do sistema de vazamento, ajustar a posição e o formato da abertura de vazamento, aumentar a abertura de vazamento ou alterar a direção do vazamento para promover o fluxo e o preenchimento do metal.   4. Composição e solidificação de ligas metálicas: Causa do problema: A composição da liga metálica é irregular ou a solidificação é deficiente, o que pode fazer com que o metal líquido solidifique de forma irregular durante o processo de enchimento, formando uma vedação fria. Solução: Otimizar a fórmula da liga metálica, fortalecer a mistura e homogeneização do metal líquido e garantir a solidificação e fluidez do metal líquido.   5. Operação inadequada: Causa do problema: O controle inadequado por parte do operador durante o processo de fundição sob pressão, como pressão, temperatura ou velocidade excessivas, também pode fazer com que o metal líquido forme uma vedação fria durante o processo de enchimento. Solução: Treinar os operadores para garantir que compreendam e implementem corretamente os procedimentos operacionais, controlem rigorosamente os parâmetros de fundição e evitem erros operacionais. Por meio das medidas acima, os problemas de vedação a frio em peças fundidas podem ser efetivamente prevenidos e reduzidos, e a qualidade e a confiabilidade das peças fundidas podem ser melhoradas....
    consulte Mais informação
primeira página 11 12 13 14 15 16 17 18 19 20 última página

um total de 37 Páginas

Deixe um recado Deixe um recado
Se você está interessado em nossos produtos e quer saber mais detalhes, por favor deixe uma mensagem aqui, nós responderemos o mais breve possível.

casa

produtos

notícia

contato