pedir uma cotação
Language : português

português

  • Li Jun, Gai Yanbo, CAO Kai .e outros especialistas visitados Longhua em Bengbu Inspecionar o progresso do projeto de cooperação entre o Instituto e as empresas.
    March 19,2021.

    Li Jun, Gai Yanbo, CAO Kai .e outros especialistas visitados Longhua em Bengbu Inspecionar o progresso do projeto de cooperação entre o Instituto e as empresas.

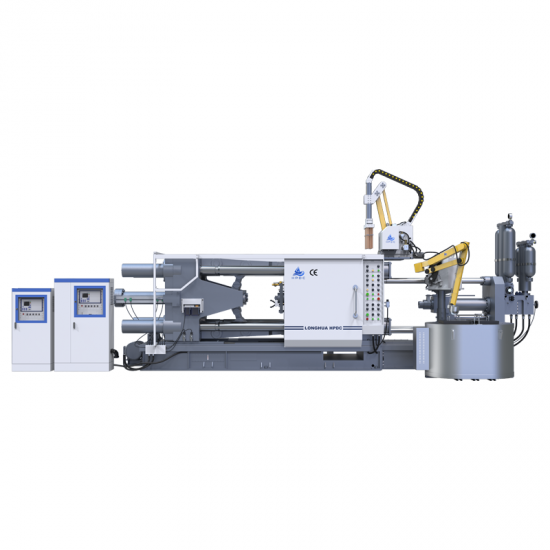
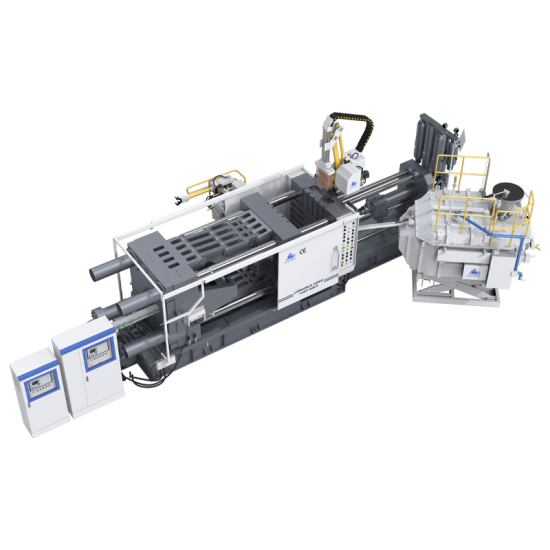
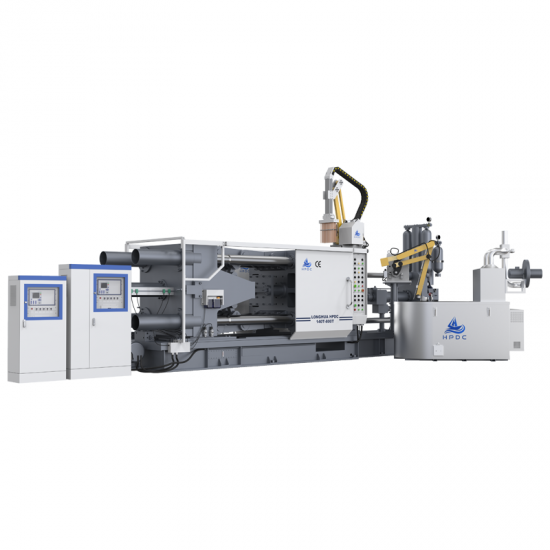
    Em 17 de março, Li Jun, o Vice-Governo Municipal Secretário-Geral e diretor da Bengbu Centro, Caokai, um engenheiro do Departamento Mecânico Inteligente da Academia Chinesa de Instituto de Ciências em Hefei, conduta pesquisa e comunicação na fábrica do Bengbu Longhua morrer máquina de fundição co., Ltd .. A comunicação focada no progresso da "alta velocidade e Alta - Precisão fundição máquinaSistema " (Este projeto foi assinado com a Academia Chinesa de Ciências, Hefei Instituto na Terceira China Mems Intelligent Sensor Industry Conference in 2019) Na reunião, Zhou Wenping, chefe da empresa, disse que após a pesquisa e desenvolvimento de de Cao Equipe Engineer, a taxa de moldagem de fundição foi melhorada de 70,1% a 100%, e a operação também foi mais simples e mais Humane. Longhua tem nove invenção autorizada patentes. Atualmente, é morrer máquinas de fundiçãoFoi exportado para a Rússia, a Índia, o Paquistão, o Vietnã, a Turquia, o Azerbaijão, a Bolívia, o Marrocos e outros países, e ganhou o elogio unânime dos clientes em casa e no exterior,. O volume de vendas dos produtos também atingiu mais do que dez Milhões. CAO Disse que a segunda fase do projeto começou antes do Festival da Primavera, e o progresso do projeto está à frente da programação. Os dois lados estão agora em negociações sobre um novo projeto "Para substituir o tradicional manipulador de biela com um robô ". LI enfatizou que Bengbu centro seria Apoiar totalmente a atualização e transformação da indústria tradicional de fabricação, o que é Mais, incentiva as empresas a cooperar com o Instituto de Jantar de Inovação Científica e Tecnológica, para se concentrar nas oportunidades de desenvolvimento e estabelecer uma visão de longo prazo. Enquanto rastreia e supervisionando o progresso dos projetos aprovados, o Centro deve Também se conecte ativamente com novos projetos para ajudar as empresas a crescer mais fortes e maiores com a melhor qualidade serviços. Revisão da cerimônia de assinatura entre Bengbu Longhua e hefei Instituto de Academia de Ciências Chinesas Site da base de produção e pesquisaPatentes de invenção (dois dos quais foram desenvolvidos em cooperação com Hefei Instituto de Chinês Academia de Ciências) "O passe poderoso é como ferro, e agora eu cruzei do começo." "Deixe O mundo Fa ll . Apaixonado por Made in China "
    consulte Mais informação
  • Requisitos de pressão de nitrogênio para fundição máquinas
    March 16,2021.

    Requisitos de pressão de nitrogênio para fundição máquinas

    (1) dentro de três dias da operação real do morrer máquina de fundição, certifique-se de prestar atenção para verificar se Há vazamento de nitrogênio, de modo a impedir que o equipamento seja danificado na garrafa de nitrogênio durante transporte (2) um Semana após a operação real, a primeira inspeção será realizada. A partir de então, a inspeção será realizada uma vez por semana e depois a cada dois meses. Em caso de pressão insuficiente, o nitrogênio deve ser adicionado em tempo. (3) maneiras de examinar a pressão de nitrogênio são como segue: Feche a operação do motor, pare a calibração do interruptor, abra a válvula de alívio de pressão, ao mesmo tempo, observe a pressão hidráulica do óleo de reforço e pressão hidráulica de 2 velocidade, quando A pressão do óleo cai para zero, os dois grupos de valor de pressão de nitrogênio do acumulador igual à pressão de nitrogênio do acumulador de pressão e pressão de nitrogênio acumulador de injeção rápida A pressão de nitrogênio deve estar em conformidade com o valor padrão no usuário Manual.
    consulte Mais informação
  • Referência para depuração do processo de fundição sob pressão
    2021-03-02

    Referência para depuração do processo de fundição sob pressão

    A Bengbu Longhua Die Casting Machine Co., Ltd. divulga diretrizes técnicas profissionais sobre a correspondência de velocidade e pressão para fundição de precisão.fundição sob pressãoprodução, resolvendo eficazmente defeitos comuns de qualidade em peças fundidas de paredes finas e grossas e otimizando o desempenho geral demáquina de fundição sob pressãoprodução. A compactação é o padrão fundamental para avaliar a qualidade da fundição, e a configuração adequada de velocidade e pressão é a chave para a produção estável de peças de alta qualidade.equipamentos de fundição sob pressão. Existem lógicas de processo diferenciadas para peças fundidas de paredes finas e de paredes grossas. Para peças fundidas de paredes finas com altos requisitos de acabamento superficial, uma alta velocidade de injeção é essencial, e processos convencionais são utilizados.máquinas de fundição sob pressãoOs parâmetros de velocidade geralmente atendem aos padrões de produção. Em contrapartida, peças fundidas de paredes espessas exigem excelente qualidade superficial e compactação interna, o que não pode ser obtido apenas com injeção de alta velocidade. Após a injeção explosiva com cilindro de nitrogênio em duas velocidades, as máquinas tradicionais frequentemente sofrem com a insuficiência de pressão, resultando em estrutura interna frouxa e produtos defeituosos. Na produção de fundição sob pressão, velocidade e pressão apresentam uma relação inversamente proporcional, semelhante ao funcionamento das engrenagens de um veículo: baixa velocidade gera alta pressão, enquanto alta velocidade reduz o empuxo. Para solucionar o problema da pressão insuficiente em peças de paredes espessas, a equipe técnica da Longhua aprimorou a função de sobrealimentação independente de seus equipamentos.máquina de fundição sob pressãoO equipamento otimizado equilibra a velocidade de injeção e a força de sobrealimentação, melhorando significativamente a compactação interna de peças fundidas de paredes espessas e compensando eficazmente os poros de contração e os poros de areia no canal de alimentação causados pela temperatura descontrolada do molde. Equipamentos profissionais, moldes de alta precisão e operadores qualificados são os três elementos essenciais para a produção de fundição sob pressão de alto rendimento. A tecnologia de otimização de velocidade e pressão se adapta perfeitamente às diversas demandas de produção de peças fundidas com diferentes espessuras de parede, minimiza defeitos e ajuda empresas de manufatura globais a alcançar uma produção inteligente, estável, eficiente e de alta qualidade.fundição sob pressãoprodução.
    consulte Mais informação
  • Questões que requerem atenção na produção de moldes
    2021-02-23

    Questões que requerem atenção na produção de moldes

    A Bengbu LongHua Die Casting Machine Co., Ltd. lançou especificações operacionais e de manutenção padronizadas para moldes de fundição sob pressão, fornecendo diretrizes profissionais para uma produção em massa segura e estável com máquinas de fundição sob pressão. A operação padronizada do molde e a manutenção diária são fundamentos essenciais para evitar danos ao molde, reduzir o tempo de inatividade e melhorar o rendimento de produtos fundidos sob pressão de precisão na fabricação industrial. Antes da produção formal do molde, os operadores devem seguir regras rígidas de pré-produção. 1. Sob condições de molde frio, troca de turno ou status anormal do equipamento, os trabalhadores precisam redefinir os interruptores e desativar as funções de injeção secundária e pressurização para evitar colisões da máquina e danos ao molde de fundição sob pressão. 2. Todos os resíduos de fundição e materiais descartados devem estar totalmente secos antes de serem colocados no cadinho para evitar respingos de alumínio fundido e acidentes de segurança. 3. Cada máquina de fundição sob pressão deve ser iniciada com inspeção passo a passo, garantindo a temperatura normal do óleo hidráulico, lubrificação e operação da água de resfriamento antes da produção formal. Na produção diária de fundição sob pressão, o controle de processo padronizado é essencial, incluindo a pulverização profissional do molde, a lubrificação das peças deslizantes e a limpeza completa de escória de alumínio e corpos estranhos nas superfícies de partição. Os operadores devem controlar rigorosamente a temperatura do material e a temperatura do molde por meio de máquinas de temperatura de molde e sistemas de resfriamento, e ajustar a espessura da alça e os parâmetros do processo de acordo com as condições de qualidade do produto. Para uma vida útil longa dos moldes de fundição sob pressão, os trabalhadores devem limpar as superfícies da cavidade, ranhuras de exaustão e tanques de transbordamento regularmente com pistolas de ar ou hastes de cobre, em vez de ferramentas rígidas, para evitar arranhões na cavidade. A limpeza regular do molde com agentes oleosos profissionais remove compostos corrosivos, evita o embotamento da superfície e garante uma qualidade de fundição estável. Além disso, é necessário fixar os componentes do molde, verificar os limites do deslizador e registrar a qualidade do produto regularmente, realizando a manutenção científica do molde de fundição sob pressão durante todo o ciclo de vida e maximizando a eficiência da produção.
    consulte Mais informação
  • Plano de produção de molde frio
    2020-02-16

    Plano de produção de molde frio

    1. Padrões de Operação Básicos para Partida de Molde Frio Com o molde no estado de molde frio, deve-se pincelar mais óleo e pulverizar menos. Quando a temperatura do molde atingir os requisitos técnicos, deve-se realizar a pulverização normal. Em seguida, os dois blocos e a pressurização são abertos gradualmente, seguindo o processo normal de produção. 2.Processo de Depuração de Pré-Produção de Baixa Pressão Molde no caso de não haver pré-aquecimento para produção de baixa pressão, e os parâmetros de produção na máquina devem ser reduzidos ou fechados para zero (lembre-se: não abra a injeção rápida para evitar que o molde se mova e grude). A cada produção de um molde, deve-se pincelar óleo ou pasta desmoldante para evitar o fenômeno de adesão do molde frio com o material (a temperatura do alumínio deve atingir preferencialmente acima de 680℃, para que a temperatura do molde suba mais rápido). Produção de baixa pressão de cerca de 30 moldes, com o dispositivo de exaustão e injeção em cada molde para fechar a válvula de exaustão a tempo, ao mesmo tempo para observar o funcionamento normal das peças ativas, e então depurar os parâmetros de produção da máquina até a produção de produtos qualificados e extração de produtos acabados. Na produção de fundição sob pressão, verifica-se que o canal de alimentação e as peças fundidas apresentam o fenômeno de aderência e tração do alumínio causados por impacto. Se houver material escorrendo, deve ser limpo a tempo, caso contrário, quanto mais apertada a pressão,mais difícil será a limpeza. 3. Padrões de Inspeção de Produção de Molde Frio e Transição para Produção Formal Após concluir a produção experimental de baixa pressão e a depuração de parâmetros, realize uma inspeção abrangente na aparência da fundição, porosidade interna e acabamento superficial. Os operadores precisam monitorar continuamente as mudanças de temperatura do molde e manter o revestimento do agente desmoldante uniforme e moderado para evitar defeitos de lubrificação insuficiente ou resíduos de gás de óleo. Quando a temperatura do molde estiver estável dentro da faixa de produção padrão, sem aderência de alumínio, rebarbas, tração e outros defeitos anormais em 50 fundições qualificadas consecutivas, e todas as peças mecânicas móveis operarem suavemente sem trepidação ou travamento, a linha de produção pode ser oficialmente alternada para o modo de produção em massa de alta eficiência normal.
    consulte Mais informação
  • O plano de produção de pré-aquecimento correto do molde
    2021-02-09

    O plano de produção de pré-aquecimento correto do molde

    O plano de produção de pré-aquecimento correto do molde 1.SIf O molde de fundição deve ser pré-aquecido antes da produção, o Água de resfriamento do molde deve ser temporariamente fechado e, em seguida, o volume da água ser gradualmente ajustado de acordo com o molde temperatura. Quando Pré-aquecimento do molde, tenha cuidado para não fazer o superaquecimento local do molde (escuro fenômeno vermelho), caso o molde recozimento. 2.Quando Pré-aquecimento do molde, é proibido usar dois blocos injeção ou pressurizada injeção. deve ser aquecido efetivamente sem danificar o molde de acordo com os requisitos de design do mold. aqueles Com tubulação termostática, use um controlador de temperatura de molde para preservação de calor e aquecimento. Não há tubulação termostática, gás pode ser usado para aumentar a temperatura Quando aquecimento, ele deve ser feito suavemente, uniformemente e lentamente para que o aumento da temperatura do núcleo e o assento central possam ser sincronizados com a expansão quando A temperatura do molde pré-aa para cerca de 220 °, execute cada parte móvel para evitar que a operação normal seja afetada pelo fenômeno da mordida apertada devido à expansão térmica. Produzir cerca de 10 moldes a baixa pressão, os parâmetros de produção de alta pressão foram ajustados e produtos qualificados foram extractados. O estágio inicial da produção de fundição, verificou-se que a parte da Sprue e a parte de elenco do produto acabado tiveram o fenômeno da puta de alumínio causada por Impact.if Há material em execução, deve ser limpo no tempo, caso contrário, mais apertado a pressão, mais difícil de limpar para cima.
    consulte Mais informação
  • Manual de uso e manutenção do molde
    2021-02-02

    Manual de uso e manutenção do molde

    Manual de uso e manutenção do molde Após a aceitação do mofo, a fim de tornar o molde para manter o melhor estado de desempenho e prolongar a vida útil, para garantir a produção normal de produção e produto, para reduzir o custo de produção, tanto quanto possível, quando O molde é usado, siga os seguintes itens para manutenção necessária e Manutenção. Especificação de produção de moldes Requisitos de inspeção e instalação antes da produção de moldesAntes de começar o trabalho, você deve usar equipamentos de proteção, como chapéu duro, roupas de trabalho e proteção trabalhista sapatos. vestindo de manga curta Camisas, shorts e chinelos são estritamente Proibido. Antes da instalação do molde, antes de tudo para confirmar as especificações da máquina de fundição e os requisitos de design de moldes para correspondência. O lançador de morrer deve ter um conhecimento profundo da estrutura do molde, incluindo: Check Seja O molde tem puxar núcleo (dinâmico puxando o núcleo do molde, puxar o núcleo de molde estático, puxar o núcleo oblíquo puxando e núcleo hidráulico puxando). Se é necessário instalar o pré-reset Puxe a haste ou a primavera forte do ejetor haste. Check Seja O tamanho da combinação da luva, flange e copo de derretimento é consistente. Confirme se é o centro Sprue. Verifique a posição superior da barra sem interferência e ejeção Saldo. Substitua o punho de copo fundido de acordo com a condição do molde e ajuste o mecanismo de levantamento de injeção quando necessário. Verifique o parafuso de fixação externo do molde novamente, e confirme que não há fenômeno de afrouxamento, o molde pode ser instalado na máquina para garantir a instalação confiável do molde Verifique a máquina de fundição e molde Modelo de molde e montagem estática Montagem Superfície: Nenhum corpo estranho, sem alto ponto. molde na máquina de fundição, para a direita depois Apertar-se Platen e instalação são firmes e, em seguida, para o modo ocioso do molde, verifique se A abertura do molde e fechamento suavemente e observar seu movimento de peça é flexível, se Há fenômeno anormal, o acidente vascular cerebral de ejeção, o horário aberto está no lugar, ele se encaixa no perfil no horário de encerramento, vinculando de perto os parafusos de peça são apertados, navegáveis, o óleo estava claro. Verifique a execução de peças deslizantes no molde Tal como guia de guia, manga guia, dedal, ejeção de haste e outras partes móveis (bit) deve ser observado a qualquer momento, inspeção regular, atempadamente esfrega e adicione graxa lubrificante, a fim de garantir a operação normal e flexível de estes Peças deslizantes, para evitar a mordida apertada morto. Ajustar o fechamento de morrimento, pressão e distância de ejeção e instale várias peças auxiliares (tal como tubo de água, tubo de óleo, extração de ar dispositivo). Durante o processo de depuração, verifique se Há algum dano, vazamento ou bloqueio na conexão do tubo de água e do óleo tubulação. Quando Os parafusos da placa de pres...
    consulte Mais informação
  • Perigos de impureza de fundição partes fundição por fundição máquina
    2021-01-26

    Perigos de impureza de fundição partes fundição por fundição máquina

    1. vai fazer a estrutura da liga no morrer de fundição descontínua ; 2. Reduza o aperto de ar da peça de trabalho; 3. Os fundidos são facilmente corroídos; 4. reduzir a força e a plasticidade de morrer fundições ; 5. Os fundidos são propensos a rachaduras; 6. A dificuldade de processamento posterior aumentos; 7. A taxa de sucata de fundição tem aumentada; 8. impurezas prejudiciais não podem passe pela proteção ambiental.
    consulte Mais informação
primeira página 21 22 23 24 25 26 27 28 29 30 última página

um total de 37 Páginas

Deixe um recado Deixe um recado
Se você está interessado em nossos produtos e quer saber mais detalhes, por favor deixe uma mensagem aqui, nós responderemos o mais breve possível.

casa

produtos

notícia

contato