pedir uma cotação
Language : português

português

  • instalação e aceitação de equipamentos de máquinas de fundição sob pressão
    March 17,2020.

    instalação e aceitação de equipamentos de máquinas de fundição sob pressão

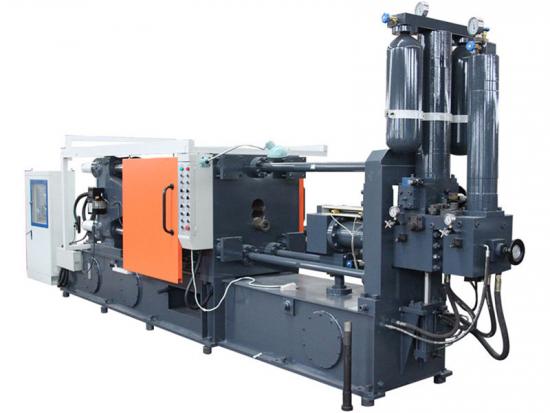
    na última parte, falamos sobre o gerenciamento de equipamentos da oficina de fundição sob pressão. hoje, longhua máquina de fundição compartilhará com você outro conhecimento sobre produtos secos: a instalação e a aceitação do equipamento da máquina de fundição sob pressão. (1) instalação da máquina de fundição sob pressão, de acordo com os requisitos de desenho dos fabricantes de máquinas de fundição, o método tradicional de instalação de equipamentos é primeiro construir a fundação do equipamento e reservar furos incorporados para os pés (ver figura 2). depois, coloque os parafusos de ancoragem na argamassa e ajuste o equipamento depois que o concreto solidificar. após a conclusão do ajuste fino, o equipamento será utilizado normalmente após a conclusão dos tanques de óleo e água ao redor. basicamente leva quase um mês. no processo de instalação real, considerando que o método de instalação acima leva muito tempo, podemos usar completamente a estrutura de aço incorporada para instalar o equipamento. (2) aceitação após a instalação, a aceitação do máquina de fundição deve primeiro basear-se no contrato e na folha de registro de teste e aceitação do equipamento, que é realizada uma a uma de acordo com os itens de aceitação. quando o fabricante depurar o equipamento, envie alguém para acompanhar o teste e a aceitação e registrar os dados do teste. entre eles, a precisão da coaxialidade da câmara de pressão é extremamente crítica, o que afeta diretamente a vida útil do punção e da câmara de pressão no estágio posterior. é um item de inspeção obrigatório para a recém-adquirida máquina de fundição sob pressão. para máquinas de fundição sob pressão controladas por plc, a inspeção da placa de expansão é facilmente ignorada. a função do painel de amplificação proporcional é controlar a corrente de saída proporcionalmente à magnitude da tensão de entrada, alterando assim a pressão e o fluxo da válvula proporcional para controlar o sistema hidráulico (se for uma única válvula proporcional, apenas a pressão é controlado). especificamente, se a pressão total do sistema de ajuste digital no painel de controle for de 0 a 14 mpa e a vazão total for de 0 a 100%, os ponteiros dos dois amperímetros geralmente deverão fazer alterações lineares correspondentes de 0 a 0,8 a. o erro linear é permitido. cerca de 2%. se o erro de linearidade for muito grande, a linearidade da placa proporcional será insuficiente, o que terá um grande impacto no ajuste dos parâmetros do processo de fundição sob pressão. o tempo de sobrealimentação e pressão de construção não pode ser medido especificamente no local de produção e só pode ser estimado indiretamente através da reação do ponteiro do manômetro do cilindro de injeção. a abordagem geral é ajustar o atraso do impulso, a taxa de fluxo e a pressão do airbag a uma velocidade de injeção média rápida (como cerca de 3 m / s), observar o ponteiro do manômetro mudar no manômetro e fechar e fechar o jejum velocidade de injeção. ajuste a...
    consulte Mais informação
  • Gestão de Máquinas de Fundição Sob Pressão
    2020-03-16

    Gestão de Máquinas de Fundição Sob Pressão

    A Bengbu LongHua Die Casting Machine Co., Ltd. lançou um guia profissional de gestão de oficinas, com foco em princípios científicos.máquina de fundição sob pressãoaquisição, seleção de desempenho eilha de fundição inteligenteconstrução para ajudar fabricantes globais a estabilizar a qualidade da fundição e reduzir os custos de produção. Na produção de fundição sob pressão, o equipamento de usinagem é o fator principal que determina o rendimento e a consistência do produto. Um equipamento de alto desempenhomáquina de fundição sob pressãoServe como garantia fundamental para fundições de precisão qualificadas. A Longhua enfatiza a lógica de seleção padronizada tanto para novas fábricas quanto para empresas em expansão de capacidade. Novos produtores devem selecionarequipamentos de fundição sob pressãoCom base na área de projeção do produto e nos padrões de qualidade, os fabricantes experientes devem considerar o desenvolvimento a longo prazo em vez de apenas atender aos pedidos atuais. Uma grande tonelagem temporáriamáquina de fundição sob pressãoÉ possível realizar um acordo para produção em massa flexível, com configurações personalizadas para fabricação em lotes estáveis, visando reduzir os custos de aquisição. A correspondência adequada dos parâmetros é fundamental para uma operação estável. A produção de ligas de alumínio adapta-se a velocidades de injeção padrão inferiores a 8,0 m/s, enquanto a fundição de ligas de magnésio requer velocidades de injeção superiores a 6,0 m/s. Os sistemas hidráulico, de refrigeração e elétrico determinam o desempenho geral.máquina de fundição sob pressãoestabilidade. A Longhua também resolve o defeito comum de retração do núcleo hidráulico ao atualizar o circuito hidráulico com uma válvula de retenção de controle, evitando efetivamente o descarte da peça. Durante a utilização da máquina de fundição sob pressão, alguns dos moldes hidráulicos de extração de machos podem se retrair. Às vezes, a dimensão retraída excede a faixa permitida para o produto, causando seu descarte. O problema da retração dos machos no processo de fundição sob pressão tem afetado os fabricantes de moldes há muito tempo. Diante do aumento dos custos trabalhistas, oilha de fundição inteligentetornou-se uma solução de atualização industrial convencional. Ela integra um principalmáquina de fundição sob pressãoCom equipamentos periféricos automáticos, incluindo máquinas automáticas de vazamento, pulverizadores servo, máquinas de corte e robôs de fundição, é possível obter uma produção automatizada, estável e de alta eficiência, sem intervenção humana. As fábricas podem configurar soluções personalizadas.ilha de fundição inteligenteSoluções de acordo com as condições do local, o orçamento e o valor agregado do produto. A Longhua atualizará continuamente as diretrizes de aceitação e manutenção de equipamentos de fundição sob pressão para oferecer suporte a clientes globais durante todo o ciclo de vida do produto.máquina de fundição sob pressãoge...
    consulte Mais informação
  • compreensão do processo de fundição sob pressão
    March 13,2020.

    compreensão do processo de fundição sob pressão

    na moderna tecnologia de produção, a fundição sob pressão é uma forma de produção muito comum. Fundições comuns são fundição em liga de alumínio e fundição em liga de zinco. hoje, tecnologia longhua apresentará brevemente o princípio da fundição: fundição : (fundição sob pressão) é pressionar rapidamente uma liga líquida ou semi-líquida em uma cavidade do molde sob alta pressão e solidificar sob pressão para obter uma fundição; 1. injetar metal primeiro feche a cavidade do molde e injetar líquido de metal na entrada do molde através do orifício de injeção na câmara de pressão; 2. A fundição do punção de injeção avança e o líquido metálico é pressionado na cavidade do molde; 3. retire o elenco. depois que a fundição é solidificada, o mecanismo de tração do núcleo puxa os núcleos dos dois lados da cavidade ao mesmo tempo. observações: 1. a cavidade do molde é feita de um aço-ferramenta de liga especial (como 3cr2w8v2), ou seja, o aço do molde; 2. a cavidade deve ser mantida a 120-280 ° c durante a fundição (dependendo do material específico da fundição); 3. as especificações da máquina de fundição sob pressão são geralmente expressas pelo tamanho da força de aperto; é claro, ainda há muito conhecimento envolvido no processo de fundição. é impossível entender tudo em um pequeno artigo. Dessa vez, deixo que todos saibam o processo de fundição. espero que você possa prestar mais atenção longhua máquina de fundição e traga mais informações.
    consulte Mais informação
  • processo de montagem de nitrogênio líquido
    March 11,2020.

    processo de montagem de nitrogênio líquido

    longhua usa o processo de montagem da estrutura da máquina de fundição sob pressão de nitrogênio líquido (menos -196 ℃) do mundo (expansão e contração térmicas), o que pode garantir completamente que a estrutura de montagem da máquina de fundição tenha taxa de falha zero na produção. nitrogênio líquido: nitrogênio líquido. é inerte, incolor, inodoro, não corrosivo, não inflamável e extremamente baixa temperatura. o nitrogênio compõe a maior parte da atmosfera (78,03% em volume e 75,5% em peso). o nitrogênio é inativo e não suporta combustão. congelamento causado por uma grande quantidade de contato endotérmico durante a vaporização. sob pressão normal, a temperatura do nitrogênio líquido é -196 ° c; 1 metro cúbico de nitrogênio líquido pode expandir-se para 696 metros cúbicos de nitrogênio gasoso puro a 21 ° c. O nitrogênio líquido é um líquido e gás incolor e inodoro, frio a alta pressão. O nitrogênio líquido (geralmente escrito como ln2) é uma forma líquida de nitrogênio formada a baixas temperaturas. o ponto de ebulição do nitrogênio é -196 ° c. se a temperatura for inferior à pressão atmosférica normal, será formado nitrogênio líquido; se pressurizado, o nitrogênio líquido pode ser obtido a uma temperatura mais alta. na indústria, o nitrogênio líquido é obtido por destilação fracionada do ar. depois que o ar é purificado, é liquefeito em um ambiente pressurizado e resfriado e separado pelos diferentes pontos de ebulição dos componentes no ar. O nitrogênio (78,09% do volume de ar) foi primeiramente lixiviado (e não liquefeito), seguido por 0,93% do gás raro no ar e, finalmente, 20,95% de oxigênio. não há nenhum problema com o contato direto da pele humana com nitrogênio líquido imediatamente, ele será congelado e irreversível após mais de 2 segundos.
    consulte Mais informação
  • porosidade e bolhas na análise de defeitos da liga de alumínio fundido
    March 10,2020.

    porosidade e bolhas na análise de defeitos da liga de alumínio fundido

    haverá alguns defeitos ao lançar as peças vazadas. hoje, longhua máquina de fundição levará você para analisar as causas e soluções dos defeitos e vamos dar uma olhada. análise de porosidade e bolhas de defeitos da liga de alumínio fundido características dos defeitos: os poros na parede das três peças vazadas são geralmente redondos ou ovais, com superfícies lisas, escamas de óxido geralmente brilhantes e às vezes amarelo-petróleo. os poros da superfície e as bolhas de ar podem ser encontrados por jateamento de areia, os poros internos podem ser encontrados por fluoroscopia de raios-X ou processamento mecânico. as bolhas de ar aparecem pretas no filme de raio-x. causa: 1 liga de fundição não é estável e está envolvido em gás 2. Areia do tipo (núcleo) misturada com impurezas orgânicas (como poeira de carvão, raízes de grama, esterco de cavalo, etc.) 3. má ventilação de moldes e núcleos 4. encolhimento na superfície do ferro frio 5. Projeto do sistema de vazamento para análise de defeitos de liga de alumínio sem fundição método de prevenção: 1. controle corretamente a velocidade de vazamento e evite se envolver com gás. 2. a areia do molde (núcleo) não deve ser misturada com impurezas orgânicas para reduzir a quantidade de gás gerada pelo material de modelagem 3. melhorar a capacidade de ventilação da areia (do núcleo) 4. seleção e manuseio adequados de ferro frio Projeto 5.improved do sistema de derramamento características dos defeitos: o encolhimento das peças vazadas de alumínio geralmente ocorre nas partes espessas da raiz do riser perto do canal interno, na espessura da parede e nas paredes finas com planos grandes. no estado fundido, a fratura é cinza e o amarelo claro é branco acinzentado ou amarelado ou preto acinzentado após o tratamento térmico. é semelhante a uma nuvem e gravemente filiforme no filme de raios-x, que pode ser encontrado por raios-x, fraturas de baixa fluorescência e outros métodos de inspeção. causa: 1. mau efeito de alimentação do riser 2. muito conteúdo de gás na carga 3. superaquecimento perto do portão de vazamento Umidade 4.excessive no molde da areia, o núcleo não é seco Grãos de liga 5.coarse 6. fundição não está posicionada corretamente no molde 7. a temperatura de vazamento é muito alta e a velocidade de vazamento é muito rápida prevenção: 1. reencher o líquido metálico do riser para melhorar o design do riser 2. a carga deve estar limpa e não corrosiva. 3. um riser é colocado no encolhimento da carcaça, e ferro frio ou uma combinação de ferro frio e riser é colocado Umidade da areia 4.control e secagem do núcleo Medidas 5.take para refinar os grânulo 6. melhore a posição da carcaça no molde e reduza a temperatura e a velocidade de vazamento. características do defeito: 1. fundição de crack. desenvolve-se ao longo da fronteira dos grãos, frequentemente acompanhada de segregação. é uma fenda formada a temperaturas mais altas. ligas com maior contração de volume e formas mais complexas tendem a aparecer 2. trinca...
    consulte Mais informação
  • boas notícias: parabéns à bengbu longhua die-casting machine co., ltd. novamente passando com sucesso a inspeção internacional de campo sgs
    March 6,2020.

    boas notícias: parabéns à bengbu longhua die-casting machine co., ltd. novamente passando com sucesso a inspeção internacional de campo sgs

    2020 é outro ano novo, e Longhua bengbu morrer máquinas de fundição co., ltd . também embarcou em uma nova jornada. no início do ano novo, a bengbu longhua recebeu boas notícias - com uma equipe profissional, forte força técnica, capacidade de inovação contínua e gerenciamento de negócios científicos, a máquina de fundição por bengbu longhua passou com êxito na inspeção de campo internacional sgs novamente.
    consulte Mais informação
  • método de tratamento de superfície de liga de alumínio fundido
    March 4,2020.

    método de tratamento de superfície de liga de alumínio fundido

    todos sabemos que a composição de alumínio fundido é diferente do perfil de alumínio. portanto, os métodos de tratamento de superfície da liga de alumínio fundido e perfil de alumínio também serão diferentes, o que muitas vezes leva à dificuldade de determinar o método de tratamento de superfície da liga de alumínio fundido ou é impossível determinar diretamente hoje, bengbu longhua máquina de fundição sob pressão apresentará alguns métodos de tratamento de superfície de liga de alumínio de fundição para todos, na esperança de ter inspiração para todos. existem muitos tipos de métodos de tratamento de superfície para o alumínio de fundição. qual método de processo é usado para tratar a liga de alumínio de fundição depende dos requisitos de qualidade do produto. Atualmente, existem métodos mais comuns de tratamento de superfície: 1, se a qualidade da superfície exigir uma cor de metal de liga de alumínio, você poderá usar o processo de tratamento de proteção anticorrosiva de polimento ou passivação; 2, se a superfície não exigir a cor verdadeira do metal da liga de alumínio, pode ser usado um processo de tratamento de proteção anticorrosiva para limpeza ou passivação; 3, se a superfície precisar de várias cores de efeito decorativo, pode ser tratada com limpeza, passivação, pintura ou eletroforese; 4, se a superfície tiver de ser protegida por metal galvanizado, pode ser utilizada limpeza e revestimento; 5, se o produto exigir alta resistência à corrosão, você poderá usar limpeza, ativação, tratamento de passivação ou tratamento de passivação seguido de tratamento de vedação e pulverização; 6. Atualmente, na indústria do alumínio fundição tratamento, o tratamento de oxidação condutora de metal também é usado. Agora, basicamente, usando os seis métodos de tratamento de superfície de alumínio de fundição acima, acredito que com o desenvolvimento da tecnologia, haverá cada vez mais métodos de tratamento de superfície de alumínio de fundição.
    consulte Mais informação
  • Características do processo de fundição sob pressão de liga de zinco
    March 1,2020.

    Características do processo de fundição sob pressão de liga de zinco

    Zincoy fundiçãogÉ um processo especial para a fabricação de moldes. A maior parte da fabricação de moldes no mercado interno atualmente utiliza essa tecnologia, especialmente no Delta do Rio das Pérolas, em áreas costeiras, e em Wenzhou, na província de Zhejiang. O desempenho dos produtos fabricados com esse processo é superior ao dos produtos fabricados com técnicas tradicionais. Comparado ao processo de fabricação tradicional, o processo de fundição sob pressão de liga de zinco apresenta diversas vantagens e características. Quais são as vantagens e o desempenho específicos desse processo de fundição sob pressão de liga de zinco? A seguir, apresentamos as principais vantagens e características.Bengbu Longhuamáquina de fundição sob pressãoApresentaremos o usuário em detalhes. 1. Tecnologia de fabricação do processo de fundição sob pressão de liga de zinco: A fundição sob pressão de ligas de zinco consiste no preenchimento da cavidade do molde com materiais metálicos líquidos ou semissólidos em alta velocidade e sob condições de pressão relativamente elevada. Após o resfriamento e a solidificação, obtém-se o produto moldado. Nesse processo de produção, a pressão necessária é muito alta. Comparado ao método de processamento tradicional, que requer apenas uma máquina de fundição sob pressão, o processo de fundição sob pressão de ligas de zinco exige uma combinação de três tipos de moldes e um processo de fundição sob pressão bastante consolidado para produzir um produto de qualidade. 2. Características do processo de fundição sob pressão de liga de zinco: A proporção de produto fabricado pelo processo de fundição sob pressão de liga de zinco é relativamente alta, apresentando melhor textura e maior peso. A resistência desse processo é muito superior à da moldagem por injeção de plástico. O processo de fundição sob pressão de liga de zinco apresenta um desempenho de fundição excepcional. Além disso, esse método permite a produção de peças mais complexas e com paredes finas, impossíveis de serem fabricadas por processos tradicionais, resultando em uma superfície extremamente lisa e sem rugosidades. O molde produzido pelo processo de fundição sob pressão de liga de zinco também pode ser submetido a um novo tratamento superficial, que pode ser realizado por galvanoplastia e pintura. A tecnologia de fundição sob pressão de liga de zinco é utilizada para fabricar o molde. Sua eficiência de produção é muito alta e a vida útil do molde é muito maior, podendo ser reutilizado até 10.000 vezes em processos de fundição sob pressão. O processo de fundição sob pressão de liga de zinco apresenta um excelente resultado na fabricação de produtos. Os produtos fabricados por essa tecnologia possuem ótimas propriedades mecânicas à temperatura ambiente, ou seja, não sofrem com altas temperaturas mesmo após uso prolongado. Além disso, apresentam excelente resistência à abrasão e não se desgastam facilmente. O ponto de fusão do produto fabricado pelo processo de fundição...
    consulte Mais informação
primeira página 31 32 33 34 35 36 37 última página

um total de 37 Páginas

Deixe um recado Deixe um recado
Se você está interessado em nossos produtos e quer saber mais detalhes, por favor deixe uma mensagem aqui, nós responderemos o mais breve possível.

casa

produtos

notícia

contato