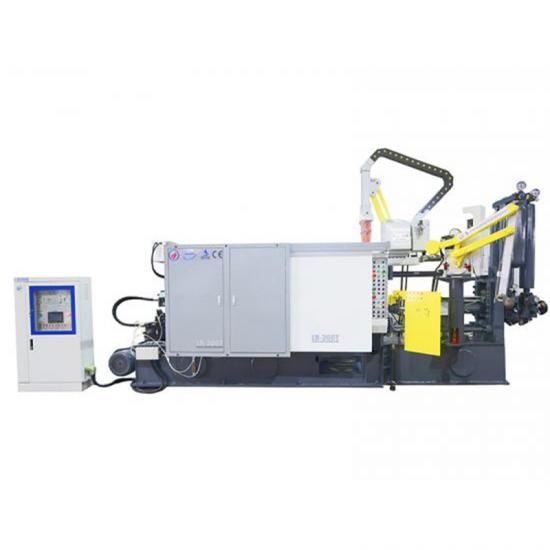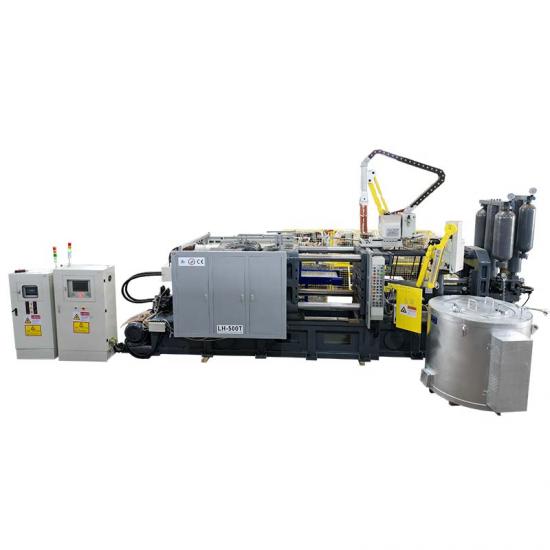
1. Considere a pressão de injeção: injeção em múltiplos estágios com diferentes funções
Existem quatro estágios para a pressão de injeção: pressão rápida, preenchimento, pressurização e manutenção de pressão, cada um com funções distintas. Na fase inicial, o pistão empurra o metal fundido para dentro da cavidade a uma velocidade relativamente baixa até que a cavidade esteja totalmente preenchida.
Estágio de manutenção de pressão:O punção de injeção transmite pressão para a cavidade através do material residual solidificado e do metal na junção. Isso permite que o metal em solidificação cristalize sob pressão, produzindo peças fundidas com estrutura interna densa. A duração da manutenção de pressão é determinada principalmente pelas propriedades da liga de fundição sob pressão, espessura da parede da peça, sistema de alimentação e outras condições de trabalho.
Estágio de resfriamento:O estágio de resfriamento abrange o tempo desde o final da manutenção de pressão até que a peça fundida seja ejetada no ciclo de fundição sob pressão.
Tempo de preenchimento:Ajuste o tempo de preenchimento da fundição sob pressão de acordo com a geometria do produto e a variação da espessura da parede.
2. Parâmetros críticos do processo de fundição sob pressão que afetam a qualidade da peça fundida
Múltiplos parâmetros exercem grande influência na qualidade final da peça fundida:
- Tempo de residência da liga fundida dentro da câmara de injeção
- Velocidade do punção ou aceleração do punção no início da fase de primeiro disparo
- Ponto de transição da fase de primeiro disparo para a fase de segundo disparo (curso de deslocamento para cada estágio de injeção)
- Tempo de aceleração do punção e tempo de preenchimento durante a fase de preenchimento do molde (segundo disparo)
- Pressão de reforço e tempo de reforço para o metal fundido dentro da cavidade após a conclusão do preenchimento
- Tempo de solidificação das peças fundidas dentro da cavidade do molde
As especificações derivadas do processo principal de fundição sob pressão incluem: velocidade de injeção lenta, velocidade de alta velocidade (preenchimento do molde), posição de mudança de velocidade, pressão de reforço e tempo de resfriamento.
Velocidade de injeção lenta:A velocidade de injeção lenta deve ser controlada adequadamente para evitar turbulência da liga fundida dentro da câmara de injeção e queda excessiva de temperatura do metal fundido. O controle avançado de 9 estágios de baixa velocidade é amplamente adotado hoje em dia. Ele simula um movimento uniformemente acelerado e minimiza o aprisionamento de gás dentro da câmara de injeção.
Velocidade de alta velocidade (velocidade secundária):Também conhecida como velocidade secundária, refere-se à velocidade do punção durante o preenchimento do molde. O controle adequado garante um fluxo de metal atomizado favorável no canal de entrada durante o preenchimento da cavidade. Os valores de referência devem ser selecionados com base na estrutura da peça fundida e na espessura da parede, e então convertidos em velocidade de deslocamento do punção de acordo com a dimensão do canal de entrada e o tamanho da câmara de injeção.
Posição de mudança de velocidade:Também chamada de posição de mudança de segunda velocidade, ela define onde o punção começa a acelerar. A aceleração pode ser acionada quando a câmara de injeção está totalmente preenchida, quando a liga fundida atinge o canal de entrada ou após o preenchimento parcial da cavidade. Esta posição deve ser ajustada com precisão de acordo com as características do produto e os defeitos reais de produção.
Parâmetros de reforço (quatro fatores controláveis):Quatro parâmetros devem ser gerenciados para a função de reforço:
- Posição inicial da pressurização
- Tempo de construção de pressão
- Tempo de manutenção de pressão
- Magnitude da pressão de reforço
Tempo de resfriamento:Tempo de resfriamento significa quanto tempo as peças fundidas permanecem dentro da cavidade após a pressurização. O resfriamento suficiente evita a deformação na ejeção causada pela solidificação incompleta na abertura do molde, enquanto a eficiência da produção também precisa ser equilibrada.