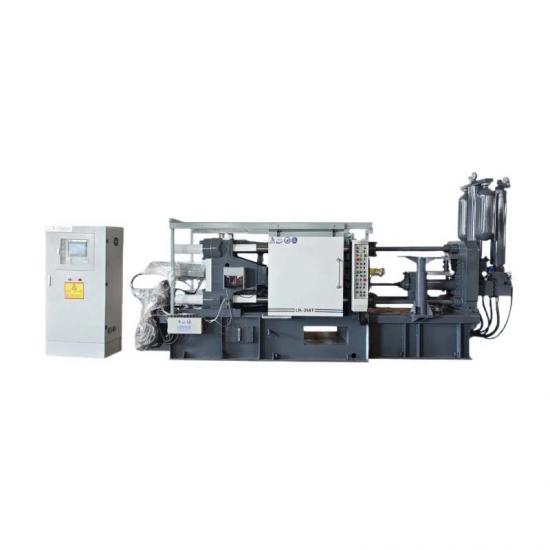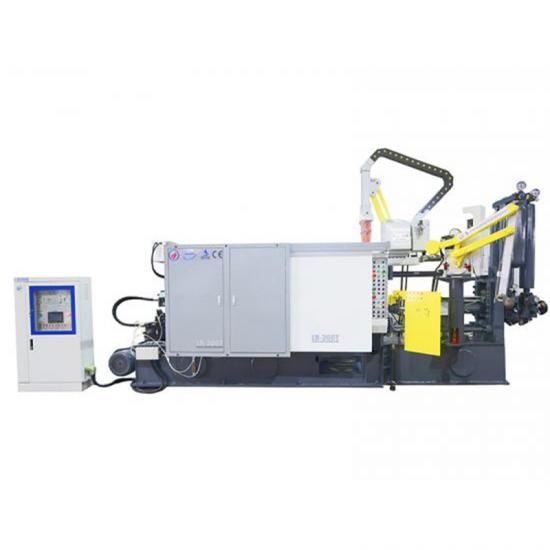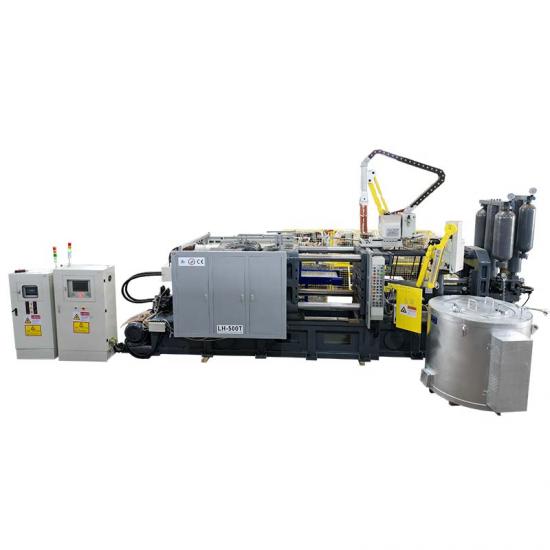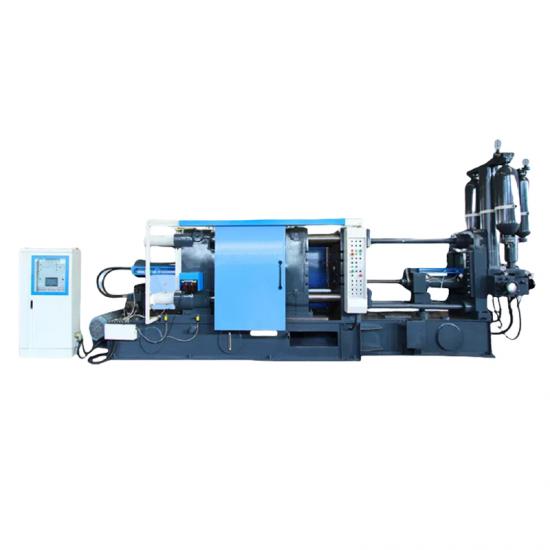
A Bengbu Longhua Die‑Casting Machine Co., Ltd. divulgou orientações técnicas importantes sobre falhas frequentemente negligenciadas durante a produção com uma máquina de fundição sob pressão de câmara fria horizontal, ajudando os operadores de fundição a evitar paradas dispendiosas e danos prematuros aos principais equipamentos de fundição sob pressão. Conexões inadequadas, desalinhamento e manutenção diária insuficiente são grandes riscos ocultos que encurtam a vida útil de máquinas de fundição sob pressão de grande tonelagem.
Muitas falhas na oficina decorrem do ajuste inadequado de conjuntos relacionados à injeção; a situação é a seguinte:
1.A haste do êmbolo de injeção, a haste de injeção e o furo do copo de fusão devem permanecer estritamente coaxiais com conexões sem folgas.
2.Os operadores precisam substituir os blocos de amortecimento regularmente, manter a junta da haste extratora apertada, garantir que a água de resfriamento não esteja obstruída e lubrificar totalmente a cabeça de injeção.
3.Hastes extratoras dobradas ou cabeças de injeção e copos de fusão desalinhados são proibidos durante a operação.
Milhares de choques de injeção repetidos comprimem gradualmente o comprimento do bloco de amortecimento, criando lacunas na junta de fixação. A operação fora do eixo desencadeará uma série de defeitos típicos:
1.dobramento e fratura frequentes das hastes extratoras;
2.cabeças de injeção presas com vida útil curta;
3.desgaste unilateral na cabeça de injeção;
4.copo de fusão e bucha de injeção;
5.respingos de alumínio;
6.rebarbas grandes nos canais de alimentação;
7.qualidade de fundição instável;
A maioria dos técnicos julga erroneamente esses sintomas como sendo de má qualidade da cabeça de injeção.
A Longhua fornece dois métodos simples de inspeção no local para maquinário de fundição sob pressão. Os operadores podem medir a folga circunferencial entre a haste de injeção e o copo de fusão após a injeção manual, com um desvio central de 0,2 mm definido como limite de tolerância. A alternância repetida entre a injeção e a posição intermediária pode detectar o desalinhamento vertical, o que sinaliza a deformação da haste. Assim que ocorrer o desalinhamento, as fábricas devem substituir as peças danificadas, ajustar as folgas dos blocos de amortecimento dentro de 0,1 mm e realizar verificações pontuais de rotina de 24 horas nos parafusos de fixação e nas juntas. Diferentes estruturas de conexão, incluindo conectores flutuantes em forma de ferradura amplamente utilizados em máquinas de fundição sob pressão nacionais, exigem manutenção diária aprimorada para alcançar uma produção estável a longo prazo.