Impurezas como inclusões e partículas estranhas são defeitos comuns em peças fundidas sob pressão. Elas não apenas comprometem a aparência da superfície, mas também enfraquecem as propriedades mecânicas, a estanqueidade e a resistência à corrosão das peças fundidas, podendo inclusive causar rejeição em larga escala do produto. Os defeitos por impurezas têm origem em toda a cadeia produtiva, incluindo a fundição, a transferência do metal, o vazamento e a conformação. Melhorias sistemáticas que abrangem o controle da matéria-prima, o processo de fundição, a manutenção das ferramentas e a gestão ambiental são necessárias. A seguir, apresentamos nove medidas-chave de melhoria com explicações detalhadas.
1. Controlar a qualidade das matérias-primas
As matérias-primas constituem a principal fonte de impurezas. Os lingotes devem ser entregues com certificados de materiais, e testes de composição espectral devem ser realizados lote a lote para atender às especificações da liga.
As matérias-primas devem ser armazenadas e identificadas por categorias para evitar a mistura de diferentes graus de pureza. Cargas úmidas, enferrujadas ou com manchas de óleo devem ser secas e limpas antes do carregamento, impedindo que a umidade e os contaminantes gerem poros e inclusões no metal fundido.
2. Utilize materiais secundários em proporções razoáveis.
Materiais devolvidos, como canais de alimentação, excessos de material e peças fundidas rejeitadas, tendem a formar inclusões de óxido após a refusão, com perda de elementos de liga e acúmulo de impurezas. A proporção de materiais secundários deve ser rigorosamente controlada.
Remova óleo, revestimento e sujeira dos materiais secundários antes de reutilizá-los. É necessária a inspeção regular da composição do metal fundido, e a proporção de lingotes virgens deve ser ajustada de acordo para estabilizar os componentes da liga.
3. Adotar agentes de refino de alta qualidade para a fundição de metais.
O refino é crucial para a remoção de hidrogênio e escória de óxido. Selecione agentes de refino adequados às ligas alvo e siga rigorosamente os requisitos do processo quanto à temperatura, duração e dosagem do refino. Após o refino, mantenha o metal fundido em repouso por tempo suficiente para que a escória flutue, removendo-a completamente em seguida para evitar sua entrada na camisa de injeção. Recomenda-se o uso de equipamentos de desgaseificação em linha para purificação contínua.
4. Aplique filtros de cerâmica.
Instale filtros cerâmicos entre o forno de espera e a camisa de injeção para interceptar óxidos e inclusões não metálicas. Selecione o tamanho de poro adequado de acordo com a espessura da parede da peça fundida, a liga e a vazão. Filtros muito grosseiros proporcionam filtração deficiente; filtros muito finos podem causar obstrução. Certifique-se de que a instalação esteja firme para evitar fluxo de desvio não filtrado e substitua os filtros danificados ou obstruídos em tempo hábil.
5. Fusão e transporte a vácuo
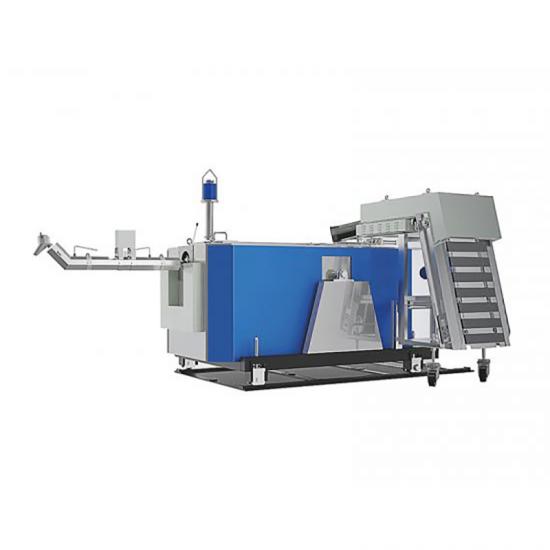
O metal fundido oxida-se facilmente e absorve hidrogênio em condições atmosféricas. A fusão a vácuo ou a fundição sob atmosfera protetora reduzem significativamente a oxidação e a absorção de gases. Utilize equipamentos de transferência fechados ou de vazamento a vácuo durante o transporte do metal para evitar a oxidação secundária. A fusão a vácuo e a transferência com gás protetor são essenciais para ligas facilmente oxidáveis, como as ligas de magnésio.
6. Adote colheres, cadinhos e tubos de proteção de cerâmica; elimine utensílios de ferro.
O metal fundido em alta temperatura corrói as ferramentas de ferro. O ferro dissolvido forma impurezas de partículas duras e fases intermetálicas, degradando a qualidade da fundição. Substitua as ferramentas de ferro por ferramentas de cerâmica resistentes a altas temperaturas. Pré-aqueça todas as ferramentas em contato com metal fundido e aplique uma camada de tinta protetora para evitar o resfriamento e o descascamento das camadas de óxido.
7. Limpe regularmente os moldes, as ferramentas e as superfícies de trabalho.
Durante a produção, lascas de metal, incrustações de óxido e depósitos de revestimento em moldes, camisas de injeção e êmbolos podem se desprender e entrar nas cavidades, formando inclusões. Limpe cuidadosamente as cavidades dos moldes, os sistemas de alimentação e as camisas de injeção após cada turno. Remova respingos e acúmulo de revestimento durante a operação. Varra lascas e poeira de dispositivos e bancadas de trabalho para evitar contaminação por corpos estranhos.
8. Utilize agentes desmoldantes e materiais auxiliares de alta qualidade.
Agentes desmoldantes e lubrificantes de baixa qualidade ou misturados incorretamente se decompõem em altas temperaturas e deixam resíduos que causam inclusões. Escolha agentes desmoldantes de alta qualidade compatíveis com as ligas e os moldes. Controle a taxa de diluição e o volume de pulverização para evitar acúmulo excessivo. Selecione lubrificantes de êmbolo termicamente estáveis e mantenha a dosagem adequada.
9. Mantenha um ambiente de trabalho limpo
Poeira, areia e detritos da oficina podem cair no metal fundido ou nos moldes. Mantenha o chão limpo e livre de cavacos de metal. Isole as zonas de fundição e vazamento de processos que geram poeira, como a retificação. Mantenha os fornos e recipientes de transferência cobertos o máximo possível. Os operadores devem usar roupas de trabalho limpas para evitar que fibras e resíduos de luvas entrem nas áreas de produção.
Conclusão
A eliminação de impurezas é um projeto sistemático que não pode depender de uma única solução. É necessário estabelecer procedimentos padronizados que abranjam todo o fluxo de trabalho, desde a inspeção da matéria-prima recebida até a produção do produto acabado. Monitore continuamente os tipos de defeitos, suas localizações e taxas de rejeição, identifique as causas raízes e otimize os processos para melhorar a taxa de qualificação e a estabilidade das peças fundidas.