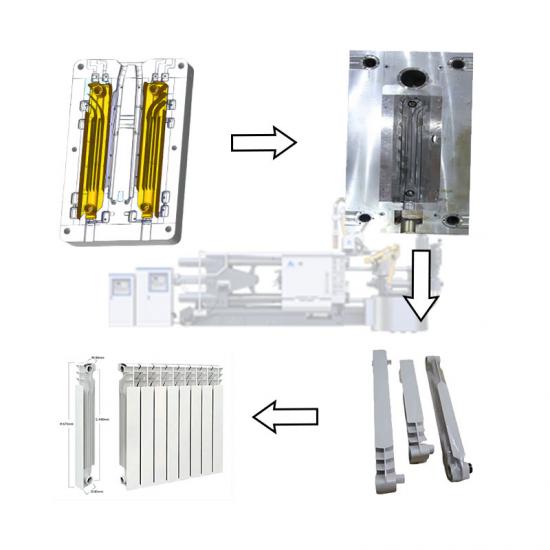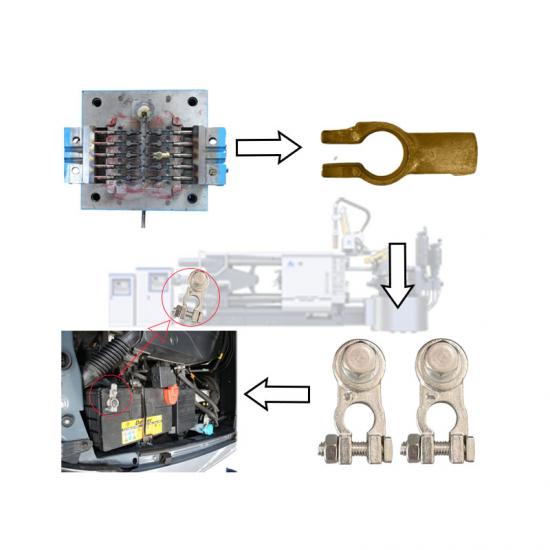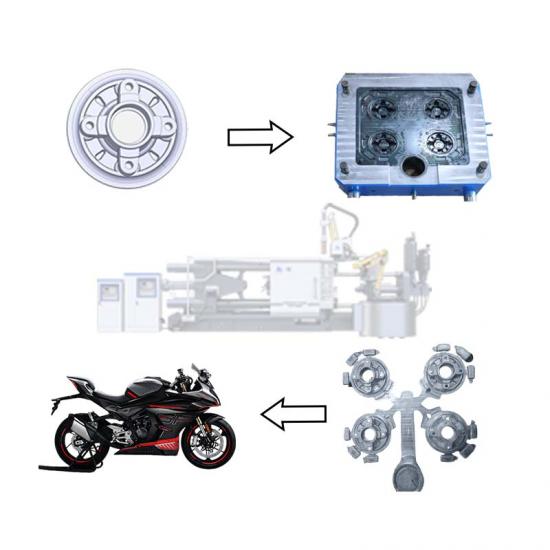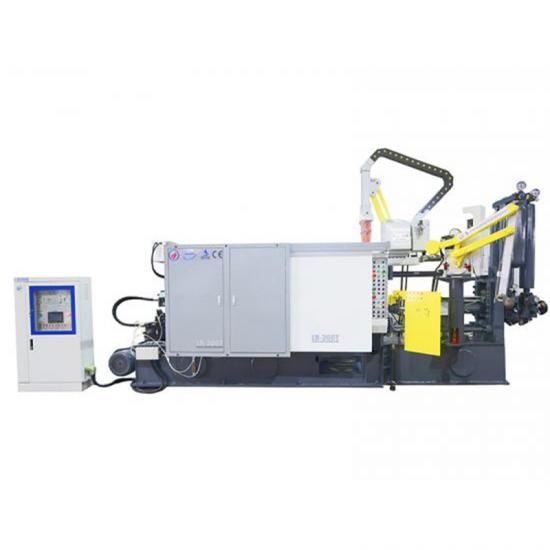
A essência da fundição sob pressão (ou simplesmente fundição em molde) é um método que consiste em fazer com que metal líquido ou semilíquido preencha a cavidade do molde de fundição em alta velocidade e sob alta pressão, formando e solidificando-se sob pressão para obter a peça fundida.
1. Processo de fundição sob alta pressão
1.1 Layout do plano de fundição sob alta pressão
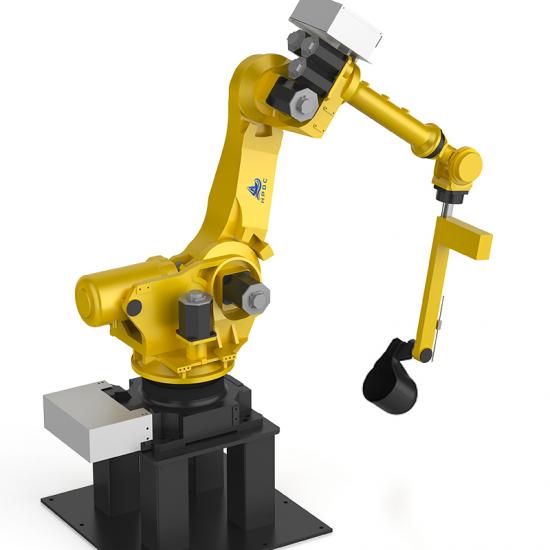
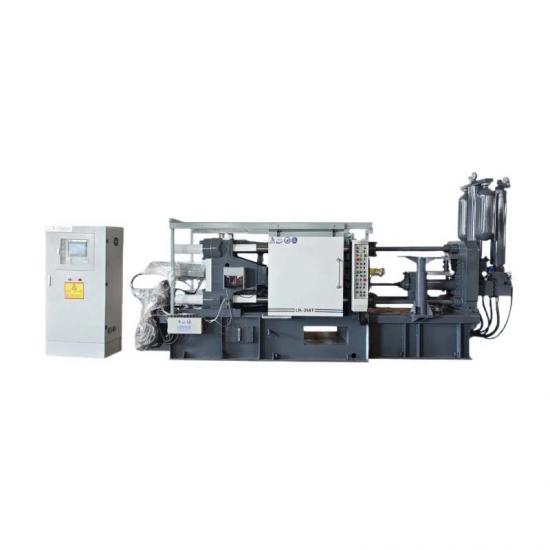
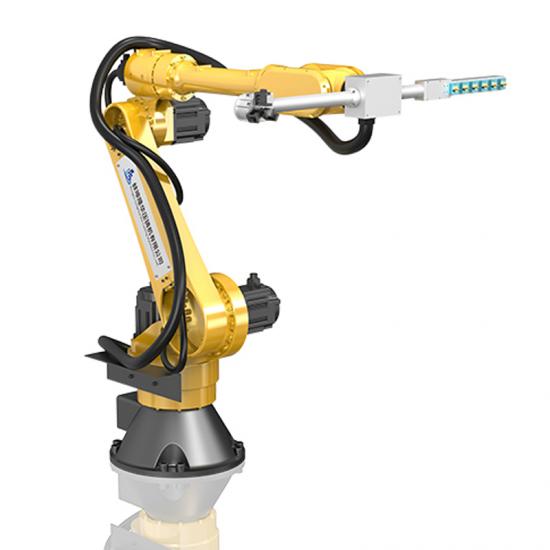
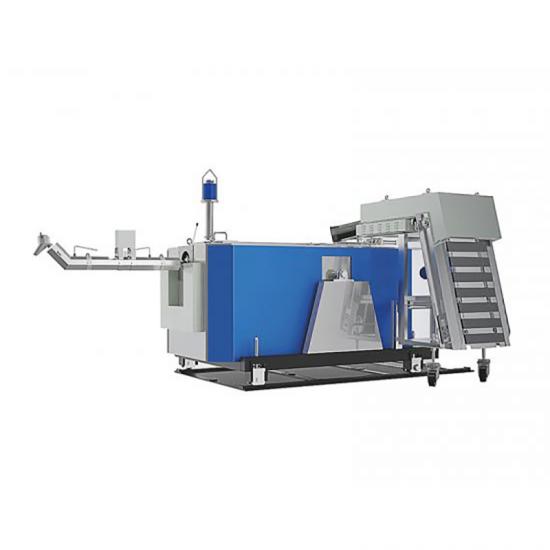
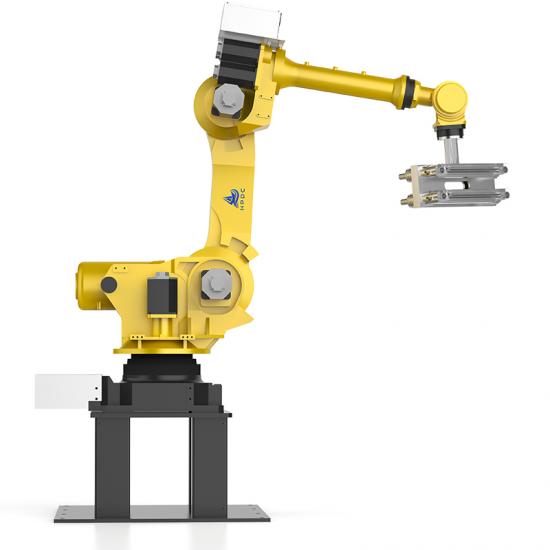
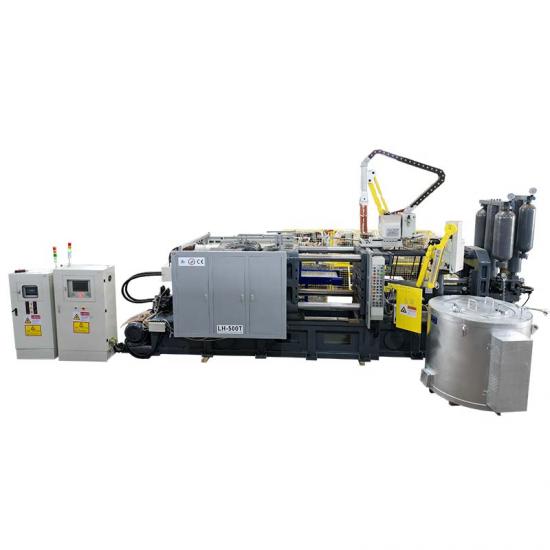
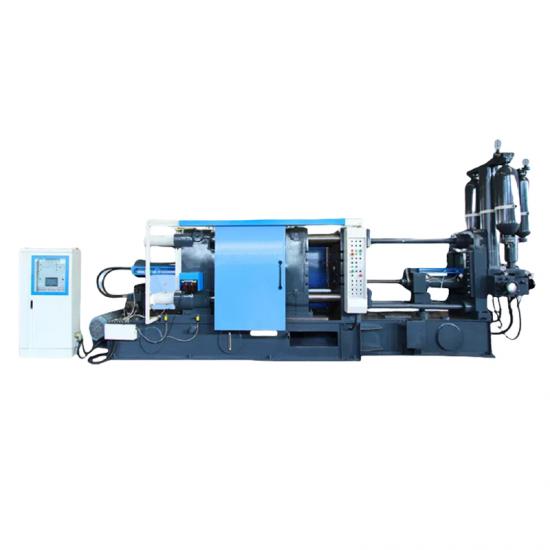
Atualmente, uma ilha de fundição sob pressão geralmente apresenta a seguinte configuração: máquina de fundição sob pressão com forno de vácuo e isolamento térmico, equipada com sistema de fundição quantitativa, sistema de pulverização para produção de peças e fabricação, reduzindo o tempo de pulverização; robôs para manuseio de peças, remoção de escória, corte de código e outras tarefas, com o corte final direcionado ao sistema de alimentação; a ilha de fundição sob pressão também pode ser modernizada para limpeza automatizada em condições de alto volume.
1.2Aplicação desoftware de simulação CAE
A análise CAE é cada vez mais utilizada na indústria de fundição sob pressão, representada por softwares como PROCAST, MAGMA e flow-3D. Com base nos resultados dos cálculos de fluxo de preenchimento e distribuição de velocidade, a simulação pode prever com precisão defeitos como inclusões, falhas de preenchimento e preenchimento inadequado, o que melhora significativamente o rendimento e reduz custos consideravelmente. É uma ferramenta muito útil para projetar de forma rápida e científica todo o sistema de fundição (canais de alimentação, canais de distribuição e tanques de transbordamento, etc.) para fundição sob pressão. Permite otimizar os parâmetros do processo de fundição, reduzir o número de testes de moldes, diminuir os custos de fundição e melhorar a qualidade do produto. O software CAE foi utilizado para a análise geral dos relatórios de preenchimento, solidificação, distribuição de porosidade e distribuição de velocidade (conforme mostrado na Figura 2).
1.3Aplicação defundição sob vácuo
Com a crescente demanda por produtos de alta qualidade, o uso do vácuo para solucionar problemas de enchimento e estanqueidade em peças fundidas tornou-se bastante comum, sendo a válvula de vácuo amplamente utilizada. Os modelos mais comuns apresentam duas estruturas. A Figura 3 mostra o diagrama esquemático de uma válvula de vácuo. Assim como no processo de fundição sob pressão convencional, após a entrada do alumínio na câmara, inicia-se o processo de vácuo. Em seguida, quando a máquina de fundição atinge a alta velocidade, a energia cinética do alumínio aciona a placa de mola da válvula de vácuo. Ao utilizar uma válvula de vácuo mecânica, ela geralmente é fechada durante o pré-aquecimento do molde. Após o término do pré-aquecimento, a válvula de vácuo só pode ser utilizada quando a máquina atinge a alta velocidade e a pressurização. A válvula de vácuo mecânica apresenta a vantagem da simplicidade de uso, porém exige maior precisão no processo, o que resulta em um custo relativamente alto. A Figura 4 mostra o diagrama esquemático de uma válvula de vácuo hidráulica. O princípio de funcionamento é o mesmo da válvula mecânica: o vácuo é iniciado quando o punção é acionado, mas o princípio de fechamento da válvula é diferente. Quando a válvula de vácuo hidráulica é geralmente acionada em alta velocidade, o fluxo de ar é enviado simultaneamente para o sistema hidráulico da válvula, que então se fecha. O custo da válvula de vácuo hidráulica é relativamente baixo, mas exige que os parâmetros do processo de fundição sob pressão e o projeto do molde sejam compatíveis; caso contrário, o fluido de fundição em alumínio que entra na válvula de vácuo pode causar obstrução.
2.Daplicação de nova tecnologia em máquina de fundição
2.1 Tecnologia de fundição sob vácuo
Atualmente, as máquinas de fundição sob pressão importadas são representadas pela Buhler e pela Fuller, ambas fornecedoras com forte atuação em aplicações de alto vácuo. A tecnologia de alto vácuo da Buhler se concentra principalmente no projeto da interface de vácuo entre a câmara de pressão e a parte traseira do molde, facilitando a entrada de ar na câmara de pressão, enquanto o vácuo na parte traseira do molde auxilia na criação de um vácuo mais completo na cavidade. Já a tecnologia de alto vácuo da Fuller consiste na selagem direta da câmara, com um tubo inserido diretamente no forno de isolamento na parte inferior da câmara. O molde é então selado e, utilizando a pressão negativa criada pelo vácuo na cavidade, o alumínio líquido do forno de isolamento entra na câmara para a fundição sob pressão. A principal vantagem dessa tecnologia é evitar a oxidação do alumínio por contato com água e ar, permitindo o tratamento térmico T6. Essa tecnologia já é amplamente utilizada na Europa para a produção de peças estruturais de automóveis.
2.2 Troca rápida de molde
Melhorar a eficiência da produção e reduzir os custos de fabricação é o objetivo de toda empresa manufatureira. OEE (Overall Equipment Effectiveness, ou Eficácia Global do Equipamento) é definido internacionalmente como: OEE significa Eficácia Global do Equipamento. É composto por índices de disponibilidade, desempenho e qualidade, ou seja: OEE = disponibilidade x desempenho x índice de qualidade. Para fundição sob pressão, a troca de moldes é uma das seis principais perdas. A troca rápida de moldes tornou-se o objetivo da produção enxuta. A troca de moldes pode ser definida, de forma geral, como o tempo decorrido entre a última produção qualificada e a próxima troca de moldes para produzir a primeira produção qualificada na máquina de fundição sob pressão. No Japão, para uma máquina de fundição sob pressão de câmara fria de 800 toneladas, o tempo geral de troca de moldes é de 10 a 20 minutos; na China, o tempo de troca de moldes é relativamente longo, sendo comum ultrapassar 10 horas. Além do gerenciamento de cronograma, da padronização das operações e do gerenciamento de ferramentas, a troca de moldes está relacionada à avaliação das seguintes condições para a troca de moldes:
(a) O molde pode ser posicionado rapidamente? (b) O molde pode ser fixado rapidamente (matriz ou parafuso de fixação)? (c) Existe alguma conexão rápida entre a máquina de fundição sob pressão e a estrutura de ejeção do molde? (d) O cilindro hidráulico de extração do núcleo possui conexão rápida? (e) O sinal de curso do cilindro hidráulico possui conexão rápida? (f) Os parâmetros do processo são lidos muito rapidamente? (g) O módulo de pré-aquecimento é o mais baixo possível (se necessário, utiliza-se uma máquina de pré-aquecimento do molde).
3. Produtos de fundição sob pressão
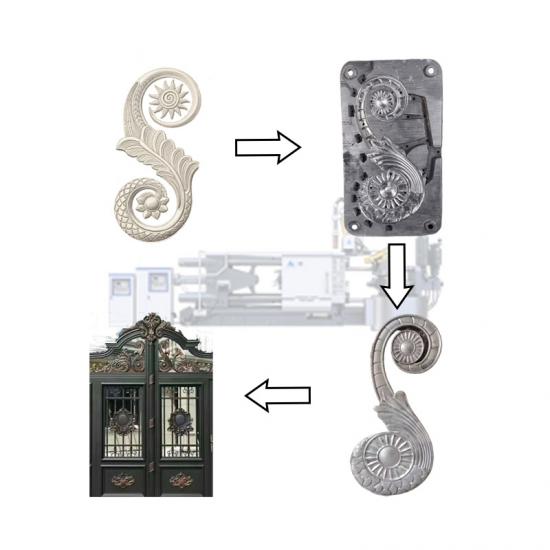
Atualmente, os produtos de fundição sob pressão de liga de alumínio são divididos em três categorias de acordo com a quantidade. A primeira categoria engloba peças automotivas, motocicletas e carcaças de transmissão, representadas por motores, blocos de cilindros e outros componentes. A segunda categoria inclui carcaças de estações base e filtros, como os utilizados em redes de comunicação. A terceira categoria engloba estruturas com requisitos de desempenho mecânico mais elevados. Como ilustrado na figura, trata-se de um produto típico de fundição sob pressão de liga de alumínio:
4. Considerações finais
A liga de alumínio possui alta resistência específica, boa resistência à corrosão e excelente condutividade elétrica. Em um contexto social de economia de energia, redução de emissões e proteção ambiental, a fundição sob pressão de ligas de alumínio tem se desenvolvido rapidamente na China. Acredito que, em um futuro próximo, os produtos de liga de alumínio se diversificarão ainda mais. As principais transformações ocorrerão nos seguintes aspectos: 1) Com o desenvolvimento de produtos, surgirão novos materiais de liga de alumínio para fundição sob pressão, como aqueles com alta condutividade térmica, alta resistência e alta tenacidade; 2) Os novos materiais de liga de alumínio para fundição sob pressão também impulsionarão o desenvolvimento de novas tecnologias de fundição sob pressão, como o processo de fundição em estado semi-sólido e a fundição por sucção a alto vácuo; 3) O desenvolvimento tecnológico também exigirá equipamentos e materiais auxiliares mais sofisticados, como: máquinas de fundição sob pressão de grande porte, máquinas de controle de temperatura de moldes, equipamentos de pulverização, máquinas de desmoldagem, máquinas de vácuo, máquinas de corte a frio, sistemas de controle e detecção de temperatura de moldes, etc.